
- Wszystko
- Nazwa produktu
- Słowa kluczowe
- Model produktu
- Podsumowanie produktu
- Opis produktu
- Wyszukiwanie pełnotekstowe
 Polski

Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-10-23 Źródło:Ta strona


Gracze nienawidzą, gdy zacięcia beczek rujnują ich mecz. Zniszczona gra często wynika ze złych tolerancji produkcyjnych. W wysoce konkurencyjnej branży paintballowej, kulista doskonałość decyduje o wydajności produktu na boisku. Idealnie okrągłe kulki paintballowe zapewniają stabilność aerodynamiczną i stałą prędkość. Zapobiegają także katastrofalnym awariom markerów. Nawet mikroskopijne odchylenia powodują nieprzewidywalne krzywe lotu lub pęknięcia komory. To natychmiast szkodzi reputacji marki producenta.
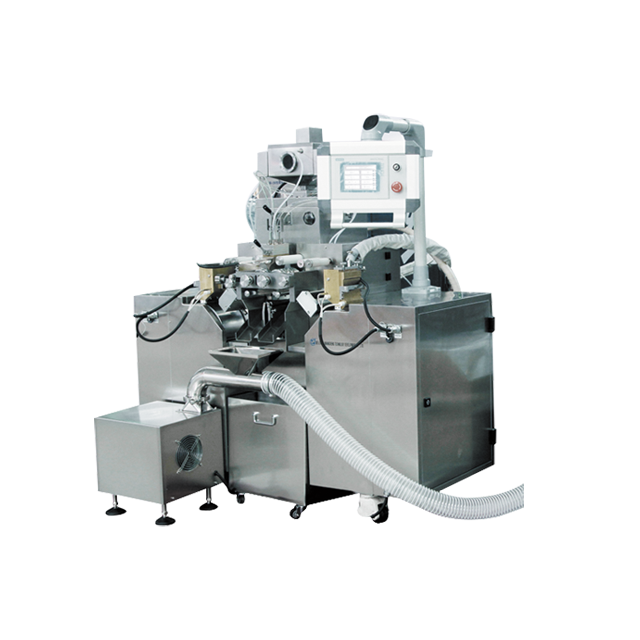
Zrozumienie tej precyzyjnej geometrii zaczyna się na hali produkcyjnej. Paintballe to zasadniczo specjalistyczne, gruboskórne kapsułki żelatynowe. Producenci polegają na dedykowanej maszynie do produkcji paintballa, wykorzystującej zaawansowaną technologię matryc rotacyjnych. Operatorzy muszą monitorować cały cykl od utworzenia wstęgi do końcowego utwardzenia. Omówimy, w jaki sposób inżynierowie weryfikują i utrzymują tolerancje sferyczne za pomocą kalibracji w czasie rzeczywistym, inspekcji optycznych i kontrolowanych systemów suszenia.
Kulki paintballowe poruszają się z prędkością sięgającą 300 stóp na sekundę. Przy tak ekstremalnych prędkościach fizyka lotu wymaga absolutnej symetrii. Jednolity opór powietrza utrzymuje trajektorię prosto. I odwrotnie, jednomilimetrowa różnica tworzy kształt jajka. Nierówne ciśnienie powietrza wywołuje nieregularny efekt Magnusa. Pocisk zahaczy się lub zanurkuje w nieprzewidywalny sposób. Dla graczy turniejowych paintball poza rundą jest całkowicie bezużyteczny.
Co więcej, nowoczesne markery działają z wyjątkowo wąskimi tolerancjami. Rozmiary otworów lufy dokładnie odpowiadają kalibrowi, zapewniając maksymalną wydajność powietrza. Zniekształcone kulki do paintballa powodują silne tarcie i niewłaściwe uszczelnienie powietrzne. Jeśli oś jest zbyt szeroka, skorupa pęka wewnątrz komory. To pęknięcie beczki pozostawia lepką żelatynę i pozostałości farby. Kolejne strzały będą się mocno zakrzywiać, dopóki gracz nie wyczyści sprzętu.
Normy branżowe narzucają ścisłą tolerancję okrągłości wynoszącą plus minus 0,005 cala we wszystkich osiach. Osiągnięcie tej mikroskopijnej precyzji wymaga wyrafinowanych narzędzi i rygorystycznych protokołów kontroli jakości w całym cyklu produkcyjnym.
Tworzenie wypełnionej cieczą kuli opiera się w dużej mierze na technologii farmaceutycznej. Kulki paintballowe działają jak duże, wytrzymałe kapsułki softgel. Standardowe kapsułki medyczne są zwykle podłużne, co ułatwia połykanie. Jednakże narzędzia do paintballa zostały zaprojektowane wyłącznie w celu wytwarzania nieskazitelnych kul.
Dwie ciągłe wstążki żelatynowe napędzają proces kapsułkowania. Przechodzą przez rolki smarujące i zbiegają się pomiędzy przeciwbieżnymi walcami matrycowymi. Rolki te mają dopasowane półkuliste wnęki wykonane z niezwykłą precyzją. Matryce dociskają się do siebie, wpychając wstążki żelatynowe do wnęk, tworząc połówki skorupy.
W szczególności faktyczne kształtowanie następuje na klinie wtryskowym. Ten podgrzewany element mosiężny znajduje się tuż nad punktem zbieżności matrycy. Z dokładnością do milisekundy matryce tworzą uszczelnienie, a pompa wtryskuje dokładną objętość płynnej farby. Ciśnienie hydrauliczne wypycha elastyczną żelatynę na zewnątrz. Kapsułka rozszerza się do idealnie okrągłego kształtu, zanim oprzyrządowanie ją przetnie i całkowicie uszczelni.
Operatorzy nie mogą czekać na gotową partię, aby wykryć wady. Ocena w czasie rzeczywistym utrzymuje kalibrację maszyn i minimalizuje straty materiału.
Ręczne pobieranie próbek mikrometrem pozostaje podstawową metodą w hali produkcyjnej. Operatorzy pobierają losowe partie z rynny wyjściowej co dwadzieścia minut. Za pomocą skalibrowanych mikrometrów cyfrowych mierzą osie od szwu do szwu, od bieguna do bieguna i osie ukośne. Odchylenia przekraczające dopuszczalny próg wymagają natychmiastowej regulacji maszyny.
Grubość wstęgi żelatynowej ma bezpośredni wpływ na ostateczną geometrię. Grubsza lewa wstęga tworzy asymetryczny rozkład masy. Kapsułka ostygnie i przybierze owalny kształt. Inżynierowie monitorują to za pomocą wskaźników laserowych, zanim wstęga dotrze do oprzyrządowania. Skrzynki rozporowe muszą być odlewane o identycznej grubości — zwykle w zakresie od 0,030 do 0,040 cala.
Ręczne pobieranie próbek pozostawia miejsce na błąd ludzki. Aby wypełnić tę lukę, nowoczesne obiekty modernizują się w kierunku inteligentnego kapsułkowania Softgel . Systemy te charakteryzują się zautomatyzowaną inspekcją optyczną. Szybkie kamery skanują kapsułki wypadające z oprzyrządowania. Oprogramowanie analizuje geometrię 360 stopni w ciągu milisekund. Interfejs PLC natychmiast ostrzega operatorów o odchyleniach, automatycznie odrzucając kapsułki niezgodne ze specyfikacją.
Synchronizacja mechaniczna nie podlega negocjacjom. Niewielkie różnice w przekładniach objawiają się poważnymi wadami fizycznymi gotowego produktu.
Matryce obrotowe wymagają mikroskopijnego wyrównania. Lewa i prawa półkulista wnęka muszą idealnie do siebie pasować. Niewspółosiowość powoduje powstanie przesuniętego szwu, zwanego w warsztacie krawędzią. Warga ta niszczy stabilność aerodynamiczną i tworzy słaby punkt w lufie podatny na pękanie. Inżynierowie używają specjalistycznych narzędzi do wyrównywania, aby zapewnić, że szwy pozostaną całkowicie wyrównane.
Ponadto czas pompy leku musi być zsynchronizowany z obrotem matrycy. Pompa wtryskowa działa według ścisłego cyklu mechanicznego. Zbyt wczesne wstrzyknięcie płynu powoduje rozciągnięcie uszczelnienia żelatynowego, powodując powstawanie podłużnych kształtów. Późny wtrysk powoduje niedopełnienie kapsułek z wgłębieniami i brak wewnętrznego ciśnienia hydraulicznego. Kalibracja przekładni pompy do dokładnego momentu zamknięcia wnęki powoduje, że żelatyna uformuje się w prawdziwą kulę.
Uformowanie kuli to dopiero pierwszy krok. Środowisko poprodukcyjne dyktuje jakość produktu końcowego.
Świeżo wytłaczane kulki do paintballa są ciepłe i bardzo giętkie. Przypominają małe balony wypełnione cieczą. Siedzenie nieruchomo na przenośniku pozwala grawitacji ciągnąć ciężkie wypełnienie w dół. Dno ugina się i spłaszcza. Gdy żelatyna stwardnieje w płaskim miejscu, produkt ulega trwałemu zniszczeniu.
Aby temu przeciwdziałać, operatorzy kierują wydruk do suszarek bębnowych wbudowanych w linię. Obrotowe cylindryczne kosze utrzymują produkt w ciągłym ruchu. To dynamiczne opadanie zapobiega zniekształceniu kształtu przez grawitację. Dmuchawy o dużej wydajności równomiernie odprowadzają wilgoć, cementując kulistą geometrię.
Branża paintballowa przeżywa obecnie ogromny zwrot w kierunku w pełni biodegradowalnych wypełnień na bazie PEG. Choć przyjazne dla środowiska, te zrównoważone materiały wykazują znacznie odmienne właściwości zatrzymywania ciepła i lepkości w porównaniu z tradycyjnymi farbami na bazie oleju. To przejście komplikuje utrzymanie okrągłości. Alternatywne wypełnienia utwardzają się w nieprzewidywalnym tempie, zwiększając ryzyko powstania wgłębień lub owalu. Myślący przyszłościowo producenci polegają obecnie na suszeniu opartym na danych. Integrując inteligentne czujniki wilgotności i sterowanie HVAC wspomagane sztuczną inteligencją, inżynierowie dynamicznie dostosowują czas suszenia w suszarce bębnowej, aby przeciwdziałać nieprzewidywalnym procesom utwardzania.
Końcowa kontrola jakości opiera się na automatycznym sortowaniu w celu wykrycia drobnych różnic. Kalibrowane sortowniki rolkowe wykorzystują rozbieżne cylindry wirujące. Idealnie okrągłe kapsułki wpadają przez wyznaczone szczeliny do pojemników premium. Ponadwymiarowe lub owalne kształty są bardziej narażone na odrzucenie.
Produkcja na poziomie turniejowym uzupełnia fizyczne walce o optyczne maszyny sortujące. Szybkie przenośniki przekazują kapsułki pod wieloma kamerami. Oprogramowanie do rozpoznawania obrazu identyfikuje mikroskopijne płaskie punkty lub nieregularne kształty. Precyzyjny podmuch sprężonego powietrza natychmiast wyrzuca uszkodzone jednostki, zapewniając ścisłą gwarancję okrągłości.
Typ wyposażenia | Skala produkcji | Technologia napędu | Funkcje kontroli okrągłości |
|---|---|---|---|
Enkapsulator w skali laboratoryjnej | Badania i rozwój / Mała partia | Standardowa mechaniczna | Ręczna regulacja wstęgi, idealna do sprawdzania lepkości wypełnienia i elastyczności skorupy. |
Inteligentny enkapsulator | Średnie do Wysokie | Napędzany serwomotorem | Zautomatyzowana kontrola optyczna, ekran dotykowy PLC, automatyczna regulacja grubości żelatyny. |
Enkapsulator o dużej prędkości | Produkcja masowa | Zaawansowany napęd bezpośredni | Zerowy luz na biegu, zautomatyzowane bębny chłodzące, utrzymują doskonały czas matrycy przy wysokich obrotach. |
Przejście z nowej formuły na produkcję masową wymaga starannego doboru sprzętu i dostrojenia parametrów.
Przed zwiększeniem skali inżynierowie weryfikują receptury na laboratoryjnej maszynie Softgel . Ta kompaktowa konfiguracja testuje grubość powłoki i lepkość wypełnienia w kontrolowanych partiach. Badania i rozwój potwierdzają, że formuła ma odpowiednią elastyczność, aby utrzymać kulisty kształt pod ciśnieniem bez marnowania setek galonów materiału.
Po zatwierdzeniu obiekty modernizują się do szybkiej maszyny do produkcji kapsułek żelowych w celu uzyskania masowej produkcji. Serie o dużej objętości powodują wahania termiczne. Modele premium o dużej prędkości wykorzystują zaawansowane serwosilniki zamiast połączeń mechanicznych. Eliminuje to luz przekładni i utrzymuje doskonały czas matrycy przy prędkościach przekraczających 100 000 kapsułek na godzinę. Zautomatyzowane bębny chłodzące stabilizują temperaturę wstęgi, zapobiegając gromadzeniu się ciepła, które powoduje deformację kształtu podczas ciągłych zmian.
Nawet obiekty najwyższej klasy napotykają defekty. Szybkie rozwiązywanie problemów minimalizuje przestoje i straty materiałów w hali produkcyjnej.
Wgłębienia wskazują na niedostateczne wypełnienie lub zbyt szybkie schnięcie. Kapsułce brakuje ciśnienia wewnętrznego. Inżynierowie muszą skalibrować pompę wtryskową pod kątem większej objętości napełnienia lub niższej prędkości suszenia HVAC.
Tworzenie się jaj wynika z nierównej grubości wstęgi lub nieprawidłowej temperatury klina. Naprawa polega na użyciu mikrometru do sprawdzenia grubości taśmy, ponownej kalibracji szczelin skrzynki rozprowadzającej i sprawdzeniu mosiężnych elementów grzejnych klina.
Przesunięte szwy wskazują bezpośrednio na niewspółosiowość rolki matrycy. Operatorzy muszą zatrzymać linię, ponownie ustawić znaczniki rozrządu matrycy i sprawdzić synchronizację biegów.
Płaskie plamy pojawiają się, gdy ciepłe kapsułki stoją nieruchomo. Zapewnij płynny transfer z rynny wylotowej do suszarek bębnowych. Sprawdź, czy kosze obracają się z prawidłową prędkością obrotową, aby produkt się przewracał.
Wysokiej jakości kulki do paintballa mają zazwyczaj tolerancję okrągłości plus minus 0,005 cala. Wszystko poza tą mikroskopijną różnicą negatywnie wpływa na to, jak kulka mieści się w lufie markera. Prowadzi to do słabej wydajności powietrza, nierównych trajektorii lotu i wysokiego ryzyka pęknięcia lufy podczas rozgrywki.
Tak, ale wymaga to bardzo specyficznych modyfikacji. Maszyna musi być wyposażona w specjalistyczne oprzyrządowanie z idealnie kulistymi wgłębieniami matrycy, a nie standardowymi owalnymi kształtami. Co więcej, produkcja paintballa wymaga znacznie solidniejszego suszenia w suszarce bębnowej, aby wytrzymać cięższe kapsułki i zapobiec spłaszczeniu.
Krytyczne parametry, takie jak ustawienie matrycy, czas pracy pompy wtryskowej i grubość wstęgi, wymagają kalibracji na początku każdej zmiany produkcyjnej. Operatorzy maszyn powinni także pobierać losowe próbki do kontroli jakości co dwadzieścia minut podczas aktywnego cyklu, aby zachować ścisłe tolerancje.
Wgłębienia zwykle pojawiają się podczas procesu suszenia po kapsułkowaniu. Dzieje się tak, jeśli wilgotność w pomieszczeniu utwardzania jest nieprawidłowa lub początkowa objętość wypełnienia farbą jest zbyt mała. Kapsułce brakuje wystarczającego wewnętrznego ciśnienia hydraulicznego, aby pozostała idealnie kulista po stwardnieniu otoczki żelatynowej.
Żelatyna jest bardzo wrażliwa na temperaturę. Nadmierne ciepło powoduje, że wstążki zbytnio miękną, co prowadzi do wydłużonych owalnych kształtów podczas przeciągania przez matryce. I odwrotnie, zbyt niskie temperatury uniemożliwiają prawidłowe uszczelnienie szwów, powodując pękanie kapsułek pod ciśnieniem.
Inżynierowie używają precyzyjnych wskaźników laserowych lub wysoce skalibrowanych wskaźników zegarowych montowanych bezpośrednio nad bębnami chłodzącymi. Pozwala to na monitorowanie w czasie rzeczywistym. Jeśli grubość odbiega od standardu 0,030 do 0,040 cala, operatorzy mogą natychmiast wyregulować skrzynki rozporowe.
Utrzymanie ścisłych tolerancji sferycznych wymaga precyzyjnego sprzętu i wiarygodnych danych produkcyjnych. Modernizacja linii kapsułkowania eliminuje pęknięcia beczek i podnosi reputację Twojej marki na boisku. Niezależnie od tego, czy potrzebujesz kompaktowego zestawu badawczo-rozwojowego, czy w pełni zautomatyzowanej, szybkiej linii produkcyjnej, wybór odpowiednich maszyn ma kluczowe znaczenie. Zapoznaj się z pełną gamą zaawansowanych rozwiązań w zakresie kapsułkowania w Sinagel, aby zoptymalizować proces produkcyjny już dziś.


