
- Wszystko
- Nazwa produktu
- Słowa kluczowe
- Model produktu
- Podsumowanie produktu
- Opis produktu
- Wyszukiwanie pełnotekstowe
 Polski

Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-27 Źródło:Ta strona


Przejście od zamówień sprzętu fragmentarycznego do konfiguracji zintegrowanej oznacza decyzję o wysokim poziomie CapEx dla marek nutraceutycznych i farmaceutycznych. Rozdrobnione obiekty często prowadzą do poważnych wąskich gardeł w integracji. Mogą wystąpić niespójne plony i luki w zabezpieczeniach. Ujednolicona, kompleksowa konfiguracja bezbłędnie dopasowuje fazy mieszania, kapsułkowania i suszenia. Zapewnia możliwy do sprawdzenia zwrot z inwestycji dzięki wyższym standardom biodostępności. Osiągasz także ścisłą zgodność z GMP i krótszy czas wprowadzenia produktu na rynek. Wybór kompleksowego układu zmniejsza ryzyko nieodłącznie związane z rozłączonymi maszynami. Firmy mogą w większym stopniu skoncentrować się na formułowaniu produktów, zamiast na rozwiązywaniu problemów z niezgodnościami mechanicznymi. Zbadamy, jak porzucenie izolowanego sprzętu na rzecz zsynchronizowanej linii zasadniczo rewolucjonizuje możliwości produkcyjne. Odblokowanie przewidywalnego skalowania wymaga wyjścia poza izolowane maszyny. Przyjrzyjmy się konkretnym elementom zapewniającym płynne działanie i długotrwały sukces komercyjny na konkurencyjnych rynkach farmaceutycznych.
Integracja zamiast izolacji: systemy „pod klucz” eliminują problemy ze zgodnością dostawców, redukując straty wsadowe i przestoje.
Automatyzacja kontroli jakości: Scentralizowane systemy produkcyjne standaryzują obsługę surowców (np. żelatyny/masy wegańskiej), aby zapewnić stałe dawkowanie i stabilność otoczki.
Przewidywalny zwrot z inwestycji: chociaż początkowy CapEx jest wyższy, kompletne rozwiązania obniżają długoterminowe OpEx dzięki zmniejszonej liczbie złomów, optymalizacji pracy i krótszym cyklom walidacji.
Usprawniona zgodność: Wstępnie zatwierdzone, kompleksowe systemy upraszczają FAT/SAT (testowanie akceptacji w fabryce/zakładzie) i audyty regulacyjne.
Zamawianie sprzętu do hermetyzacji od wielu dostawców stwarza natychmiastową pułapkę interoperacyjności. Niedopasowane maszyny rzadko komunikują się bezproblemowo. Wyobraź sobie, że stopioną żelatynę przesyłasz rurociągiem ze zbiornika do topienia do jednostki kapsułkującej. Jeśli sterowanie termiczne nie jest idealnie zsynchronizowane, lepkość płynu zmienia się natychmiast. Te niewielkie wahania temperatury powodują ogromne straty materiału. Ukryte koszty pojawiają się szybko, gdy inżynierowie muszą budować niestandardowe interfejsy. Tracisz cenny czas produkcji na modernizację komponentów.
Wskazywanie palcem dostawców staje się nieuniknione w przypadku konfiguracji obejmujących wielu dostawców. Spadek wydajności i awarie mechaniczne wymagają szybkiego rozwiązywania problemów. Jednak odmienne systemy zacierają odpowiedzialność. Producent zbiornika do topienia może winić dostawcę pompy transferowej. Sprzedawca kapsułek może winić konsystencję żelatyny. Utknąłeś w niekończących się sporach technicznych. Terminy rozwiązywania problemów rozciągają się od godzin do tygodni. Menedżerowie zakładów potrzebują ujednoliconej odpowiedzialności, aby utrzymać optymalny czas sprawności.
Opóźnienia w walidacji stanowią kolejny poważny drenaż finansowy. Produkcja farmaceutyczna wymaga rygorystycznej kwalifikacji instalacyjnej (IQ) i kwalifikacji operacyjnej (OQ). Sprawdzanie poprawności oddzielnych elementów wyposażenia wpływa na harmonogram zgodności. Każda samodzielna maszyna wymaga odrębnej dokumentacji. W pełni zintegrowana linia do produkcji kapsułek ma jeden główny protokół walidacji. Wykonujesz ciągłe testy w całym systemie jednocześnie. To ujednolicone podejście drastycznie zmniejsza opóźnienia przed komercjalizacją. Szybciej wprowadzasz produkty na rynek i szybciej zdobywasz udział w rynku.
Niedopasowana wydajność pompy transferowej powodująca brak przepływu żelatyny.
Niekompatybilne protokoły komunikacyjne PLC (programowalny sterownik logiczny).
Różne standardy higienicznej konstrukcji komplikują procedury czyszczenia na miejscu.
Nierównomierny płaszcz termiczny prowadzący do przedwczesnego utwardzania żelatyny.
Kompleksowa synchronizacja procesów definiuje najwyższy poziom doskonałości produkcyjnej. Przygotowanie leku logicznie przechodzi w fazę topienia żelatyny. Materiały te są następnie przenoszone bezpośrednio do narzędzi do kapsułkowania. Każda strefa temperaturowa jest ściśle monitorowana. Prędkości pompowania dostosowują się dynamicznie na podstawie poziomu zbiornika w czasie rzeczywistym. Całkowicie eliminujesz ręczne przenoszenie materiałów. Tworzy to środowisko o zamkniętej pętli chroniące integralność produktu.
Wszechstronność receptur gwarantuje, że Twój obiekt będzie przyszłościowy. Współczesne wymagania konsumentów wymagają złożonych materiałów wypełniających. Należy postępować z gęstymi zawiesinami i pastami o dużej lepkości. Małocząsteczkowe API wymagają ekstremalnej precyzji dozowania. Kompleksowe rozwiązanie w postaci kapsułek żelowych pod klucz bez trudu spełnia te rygorystyczne wymagania. Precyzyjne pompy dozujące zachowują ścisłe tolerancje. Osiągasz stałą biodostępność niezależnie od podstawowego preparatu.
Optymalizacja wydajności ma bezpośredni wpływ na rentowność operacyjną. Zaawansowane jednostki umożliwiają monitorowanie grubości taśmy w czasie rzeczywistym. Automatyczne regulacje zapobiegają kosztownym wyciekom powłoki. Cieńsze wstążki znacznie zmniejszają straty żelatyny. Operatorzy nie polegają już na ręcznych kontrolach mikrometrycznych. System automatycznie koryguje drobne odchylenia, zanim spowodują one błędy wsadowe. Maksymalizujesz stopień wykorzystania aktywnego składnika farmaceutycznego (API).
Możliwość dostosowania do nowatorskich materiałów zapewnia ogromną przewagę konkurencyjną. Na rynku dominują tradycyjne żelatyny wołowe i wieprzowe. Jednak preferencje konsumentów znacznie przesuwają się w stronę alternatyw roślinnych. Pojawiające się polimery, takie jak tapioka i karagen, działają w ramach bardzo różnych profili termicznych. Wymagają wyższych temperatur topnienia i odmiennych parametrów chłodzenia. Systemy najwyższej klasy zapewniają tę elastyczność z natury. Przełączasz się między wybiegami dla zwierząt i weganami bez konieczności remontowania całej hali produkcyjnej.
Mieszanie surowców: Precyzyjne ogrzewanie i mieszanie składników API i skorupy.
Transfer próżniowy: przemieszczanie materiału bez pęcherzyków powietrza do podgrzewanych lejów maszyny.
Zautomatyzowana enkapsulacja: zsynchronizowane ogrzewanie klinowe i tłoczenie na walcach.
Suszenie w suszarce bębnowej na linii: Natychmiastowa redukcja wilgoci, zapobiegająca deformacji kapsułki.
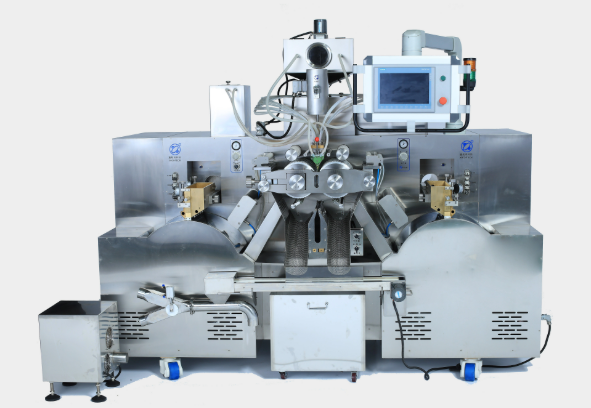
Spełnienie rygorystycznych wymogów GMP wymaga zautomatyzowanej kontroli jakości. Wbudowane czujniki stale monitorują temperaturę otoczenia i wilgotność względną. Mechanizmy dokładności ciężaru wypełnienia eliminują błąd ludzki z krytycznych punktów kontrolnych. Ręczne pobieranie próbek stwarza niedopuszczalne ryzyko zanieczyszczenia. Automatyczne wagi kontrolne natychmiast odrzucają kapsułki niezgodne ze specyfikacją. Gwarantujesz, że każda pojedyncza dawka spełnia wytyczne regulacyjne. To skutecznie chroni reputację Twojej marki.
Gotowe do audytu ścieżki danych upraszczają inspekcje regulacyjne. Scentralizowane systemy HMI i PLC zapewniają kompleksowe rejestrowanie danych. Te konfiguracje spełniają rygorystyczne wymagania CFR 21 część 11 dotyczące zapisów elektronicznych. Audytorzy wymagają weryfikowalnej identyfikowalności partii. Ujednolicone oprogramowanie rejestruje każdą zmianę parametrów, logowanie operatora i stan alarmowy. Generujesz raporty zgodności jednym naciśnięciem klawisza. Solidne rozwiązanie farmaceutyczne sprawia, że przygotowanie audytu jest praktycznie łatwe.
Ograniczanie zanieczyszczeń krzyżowych ma kluczowe znaczenie w przypadku obiektów wytwarzających wiele produktów. Higieniczne cechy konstrukcyjne muszą istnieć systematycznie. Najwyższej klasy zunifikowane konfiguracje obejmują nieodłączne funkcje CIP (czyszczenie na miejscu) i SIP (sterylizacja na miejscu). Inżynierowie projektują sieci rurociągów bez martwych odnóg. Wykończenia ze stali nierdzewnej spełniają dokładne standardy chropowatości powierzchni. Procedury zmywania przebiegają szybko i skutecznie. Zapewniasz zerowe ryzyko przenoszenia składników aktywnych pomiędzy różnymi partiami produkcyjnymi.
Wykorzystaj dedykowane części do zmian dla bardzo skutecznych interfejsów API.
Zaplanuj regularne testowanie wymazów na wężach przesyłowych żelatyny.
Wprowadź ścisłe strefy różnicy ciśnień wokół maszyny kapsułkującej.
Zautomatyzuj cykle CIP, aby zapewnić powtarzalną skuteczność czyszczenia.
Zrównoważenie CapEx i OpEx wymaga strategicznej perspektywy finansowej. Początkowa inwestycja w zintegrowaną linię jest niezaprzeczalnie wyższa. Jednak oszczędności operacyjne szybko równoważą tę premię. Zużycie energii spada, gdy systemy grzewcze komunikują się efektywnie. Liczba złomowanych materiałów gwałtownie spada dzięki zsynchronizowanym kontrolom. Liczba godzin pracy ulega skróceniu, ponieważ automatyczne transfery zastępują ręczne podnoszenie łyżki. Dzięki nieustannej wydajności osiągasz szybszy próg rentowności.
Szybkość wprowadzania produktów na rynek dramatycznie wzrasta. Ujednolicone systemy skracają czas od badań i rozwoju receptur do wyników na skalę komercyjną. Wstępnie zaprojektowane interfejsy pozwalają uniknąć miesięcy niestandardowych prac integracyjnych. Skalujesz receptury w sposób przewidywalny. Parametry w skali laboratoryjnej płynnie przenoszą się na komercyjne rolki matrycowe. Zsynchronizowany system produkcyjny gwarantuje natychmiastowe wykorzystanie pojawiających się trendów zdrowotnych. Opóźnienia w komercjalizacji kosztują miliony utraconych przychodów.
Wskaźniki skalowalności wyznaczają długoterminową trajektorię wzrostu. Ocena ścieżek aktualizacji ma kluczowe znaczenie przed zakupem. Weź pod uwagę łatwość wymiany rolek matrycy w celu uzyskania większej przepustowości. Czy obecne suszarki bębnowe poradzą sobie ze zwiększoną wydajnością? Kompletne rozwiązania modułują te punkty rozbudowy. Dodajesz wtórne tunele suszące bez zakłócania pierwotnej fazy hermetyzacji. Twój obiekt płynnie skaluje się wraz z rosnącymi wymaganiami rynku.
Kategoria kosztów i wydajności | Rozdrobniona konfiguracja | Kompletny, zunifikowany system |
|---|---|---|
Początkowe wydatki kapitałowe | Umiarkowany | Wysoki |
Koszty integracji i inżynierii | Wysoki (obszerne prace niestandardowe) | Minimalne (wstępnie zaprojektowane) |
Średni wskaźnik złomu materiału | 5% - 15% | Poniżej 2% |
Harmonogram walidacji i zgodności | 8 - 12 tygodni | 2 - 4 tygodnie |
Wymagania pracy | Wysoka (przelewy ręczne) | Niski (przepływ automatyczny) |
Proces fabrycznego testowania akceptacyjnego (FAT) decyduje o powodzeniu wdrożenia. Wymagaj rygorystycznych testów, zanim sprzęt opuści zakład dostawcy. Uruchom partie placebo naśladujące najtwardszą formułę. Sprawdź komunikację PLC w symulowanych warunkach alarmowych. Po instalacji następuje test akceptacji lokalizacji (SAT). Potwierdza to, że maszyna przetrwała transport i integruje się z infrastrukturą zakładu. Pomijanie protokołów FAT/SAT grozi katastrofalnymi awariami operacyjnymi.
Gotowość obiektu wymaga przejrzystych założeń bazowych. Kompletna maszyna nadal wymaga zoptymalizowanego środowiska otoczenia. Produkcja softgelów jest bardzo wrażliwa na wilgoć otoczenia. Twoje systemy HVAC muszą zapewniać ogromną moc osuszania. Suszarnie zazwyczaj wymagają poziomu wilgotności względnej pomiędzy 20% a 30%. Nieodpowiednia kontrola klimatu niszczy idealnie zamknięte partie. Modernizacja central wentylacyjnych do pomieszczeń czystych nie podlega negocjacjom.
Przyjęcie przez operatora określa ostateczną dzienną wydajność. Ciągła produkcja softgelów charakteryzuje się niezwykle stromą krzywą uczenia się. Operatorzy muszą rozumieć dynamikę lepkości żelatyny i wzajemne oddziaływanie temperatury klina. Standardowe procedury operacyjne (SOP) dostarczone przez dostawcę mają kluczowe znaczenie. Wymagaj wszechstronnego, praktycznego szkolenia od inżynierów producenta. Śledzenie ekspertów podczas fazy SAT buduje zaufanie wewnętrznego zespołu. Nieprzeszkoleni operatorzy obniżą wydajność sprzętu światowej klasy.
Dedykowane pętle wody lodowej do chłodzenia walców matrycowych.
Osuszacze adsorpcyjne o dużej wydajności do suszarek bębnowych.
Zasilacze trójfazowe z podtrzymaniem zasilania awaryjnego.
Posadzki epoksydowe z odpowiednim drenażem do zmywania metodą CIP.
Niezbędne jest wyjście poza podstawowe arkusze specyfikacji. Oceń infrastrukturę wsparcia inżynieryjnego swojego potencjalnego partnera. Dostępność części zamiennych wyznacza harmonogram odzyskiwania po awarii. Uszkodzona pompa transferowa może zatrzymać cały obiekt. Oceń krajowe i międzynarodowe umowy dotyczące poziomu usług (SLA). Czy mogą oddelegować technika w ciągu 24 godzin? Zdalne możliwości diagnostyczne za pośrednictwem bezpiecznych sieci VPN oferują ogromną wartość w przypadku nagłych przestojów.
Wymaganie dowodu słuszności koncepcji pozwala uniknąć kosztownych błędów. Poproś o badania pilotażowe z wykorzystaniem Twojego konkretnego API lub wypełnienia nutraceutycznego. Przed ostatecznym zatwierdzeniem należy sprawdzić dokładność dozowania poprzez niezależne badania laboratoryjne. Pasty o wysokiej lepkości często ujawniają słabe punkty klinów wtryskowych o niskiej jakości. Wiarygodny partner z radością przyjmuje te wymagające projekty pilotażowe. Wykorzystują te dane do optymalizacji geometrii rolek matrycy dla konkretnego produktu.
Sporządzenie zapytania ofertowego (RFP) wymaga precyzji. Skoncentruj się na gwarancjach opartych na wynikach, a nie tylko na wynikach mechanicznych. Nie proś po prostu o „maszynę, która produkuje 100 000 kapsułek na godzinę”. Poproś o gwarancje dotyczące maksymalnych stawek złomu. Poproś o ostateczne ramy czasowe zakończenia cyklu CIP. Wymagaj określonych tolerancji dla zmian grubości taśmy. Zapytania ofertowe oparte na wynikach zmuszają dostawców do wspierania holistycznego projektu systemu.
Kompletne rozwiązanie do produkcji softgelów stanowi podstawową strategię ograniczania ryzyka w przypadku skalowania komercyjnego. Poleganie na odłączonym sprzęcie zagraża integralności produktu i spowalnia komercjalizację. Ujednolicone systemy eliminują nieprzewidywalne zmienne. Standaryzują kontrolę termiczną, synchronizują transfery płynów i automatyzują krytyczne punkty kontroli jakości. Chronisz drogie składniki aktywne, ściśle przestrzegając przepisów farmaceutycznych.
Inwestycja w zintegrowany system zapewnia najwyższą bazę operacyjną. Zyskujesz możliwości niezbędne do zaciekłej konkurencji pod względem jakości produktów i marży zysku. Zmniejszenie dziennej liczby złomów i godzin pracy ręcznej zmienia krzywą rentowności. Kierownicy zakładów odzyskują kontrolę nad harmonogramami produkcji. Zespoły ds. zapewnienia jakości z łatwością generują bezbłędne ścieżki audytu.
Nie pozwól, aby rozdrobniony sprzęt zdusił Twój potencjał rynkowy. Już dziś skonsultuj się z doświadczonym inżynierem systemowym. Poproś o kompleksową analizę ROI dostosowaną ściśle do Twoich konkretnych potrzeb w zakresie receptur. Wykorzystaj niezawodność zsynchronizowanej produkcji i podnieś standardy produkcyjne.
Odp.: Jest to zintegrowany system produkcyjny obejmujący cały niezbędny sprzęt — zbiorniki do topienia żelatyny, naczynia do mieszania, główną maszynę do kapsułkowania, suszarki bębnowe i oprzyrządowanie kontrolne — zaprojektowany do płynnej współpracy w ramach ujednoliconego systemu sterowania.
Odp.: Systemy „pod klucz” oferują scentralizowaną rejestrację danych, ustandaryzowane projekty higieniczne (CIP) i ujednolicone protokoły walidacji (IQ/OQ/PQ), co znacznie ułatwia sprawdzanie spójności partii i identyfikowalności dla audytorów regulacyjnych.
Odp.: W zależności od producenta i wymagań dotyczących dostosowywania wdrożenie trwa zwykle od 4 do 8 miesięcy i obejmuje produkcję sprzętu, FAT, wysyłkę, integrację obiektu, SAT i końcowe szkolenie operatora.
Odp.: Nowoczesne systemy najwyższej klasy radzą sobie z obydwoma, ale wymagają specjalnych adaptacji. Żele wegańskie (roślinne) zazwyczaj działają w wyższych temperaturach i lepkościach, co wymaga ulepszonych podgrzewanych węży, specjalistycznych pomp transferowych i dostosowanych konstrukcji rolek matrycowych.


