
- Wszystko
- Nazwa produktu
- Słowa kluczowe
- Model produktu
- Podsumowanie produktu
- Opis produktu
- Wyszukiwanie pełnotekstowe
 Polski

Liczba wyświetleń:151 Autor:Edytuj tę stronę Wysłany: 2026-10-03 Źródło:Ta strona


Wadliwe partie produktów farmaceutycznych i nutraceutycznych wiążą się z ogromnymi karami finansowymi i reputacyjnymi. Wycofywanie produktów i rygorystyczne audyty regulacyjne z dnia na dzień poważnie niszczą zaufanie do marki. Co więcej, niewykryte zdeformowane kapsułki często powodują katastrofalne w skutkach zacięcia opakowań blistrowych. Skalowanie produkcji w sposób bezpieczny wymaga odejścia od podstawowych kontroli ręcznych. Inspektorzy w naturalny sposób cierpią na zmęczenie, brakuje im lekkich lub nieprawidłowo połączonych kapsułek. Dedykowane zautomatyzowane systemy sortowania eliminują te niebezpieczne błędy, zachowując jednocześnie wysoką przepustowość. W tym przewodniku w jasny sposób omówiono podstawowe mechanizmy i istotne wskaźniki jakości nowoczesnej technologii sortowania. Poznasz praktyczne ramy oceny, aby mieć pewność wyboru odpowiedniego sprzętu do swojego pomieszczenia czystego. Badamy również ryzyko wdrożenia i protokoły zgodności związane z przyjęciem tych systemów.
Eliminacja defektów: Automatyczne sortowanie mechanicznie izoluje puste, lekkie, popękane i teleskopowe kapsułki, których nie zauważają ręczne kontrole.
Wydajność na dalszym etapie produkcji: Usuwanie zniekształconych kapsułek zapobiega kosztownym zacięciom i przestojom na liniach pakowania blistrowego.
Czynniki ROI: Zintegrowanie automatycznej maszyny sortującej ogranicza liczbę fałszywych odrzutów (oszczędność wydajności), przy jednoczesnym ścisłym przestrzeganiu standardów zgodności.
Logika zakupów: pomyślne wdrożenie zależy od dopasowania przepustowości maszyny do prędkości napełniania i priorytetowego traktowania projektów niewymagających użycia narzędzi i umożliwiających szybką wymianę.
Poleganie na pracy fizycznej przy sprawdzaniu kapsułek wiąże się z ogromnym ryzykiem operacyjnym. Inspektorzy nieuchronnie doświadczają poważnego zmęczenia oczu podczas długich zmian. To zmęczenie prowadzi bezpośrednio do wysokiego poziomu błędów. Operatorzy często przez pomyłkę zatwierdzają wadliwe produkty. Te „fałszywe zgody” stwarzają ogromne ryzyko związane z przestrzeganiem przepisów i zagrażają bezpieczeństwu pacjentów. I odwrotnie, zmęczeni pracownicy również powodują „fałszywe odrzucenia”. Wyrzucają całkowicie dobre kapsułki. Ten błąd powoduje marnowanie drogich surowców i zmniejsza całkowitą wydajność. Zdecydowanie zalecamy przejście na protokoły zautomatyzowanej kontroli farmaceutycznej , aby uniknąć kosztownych błędów ludzkich.
Wąskie gardła na niższym szczeblu łańcucha dostaw stanowią kolejny poważny drenaż finansowy. Linie pakowania wtórnego wymagają do sprawnego działania nieskazitelnych kształtów kapsułek. Pojedyncza zdeformowana lub niepołączona kapsułka może z łatwością zablokować maszynę pakującą w blister. Gdy tor się zablokuje, cała linia pakująca gwałtownie się zatrzymuje. Te częste przestoje linii całkowicie niszczą ogólną efektywność sprzętu (OEE). Zespoły konserwacyjne muszą ręcznie usuwać zacięcia, marnując cenne godziny produkcyjne. Tracisz pieniądze za każdą minutę, gdy linia blistrowa pozostaje bezczynna.
Ponadto kontrola regulacyjna pozostaje stałym zagrożeniem dla producentów. Nieposortowane wadliwe partie powodują natychmiastowe odstępstwa od rygorystycznych standardów GMP. Audytorzy uważnie przyglądają się Twoim metodom kontroli jakości. Jeśli w gotowych partiach znajdą puste lub popękane kapsułki, ryzykujesz natychmiastowym wycofaniem produktu. Przypomnienia niszczą zaufanie konsumentów i zachęcają do głębszych dochodzeń regulacyjnych. Wdrożenie niezawodnego sortowania mechanicznego działa jak krytyczna polisa ubezpieczeniowa na wypadek tych katastrofalnych błędów regulacyjnych. Jest to dowód dla audytorów, że poważnie podchodzisz do proaktywnej kontroli jakości.
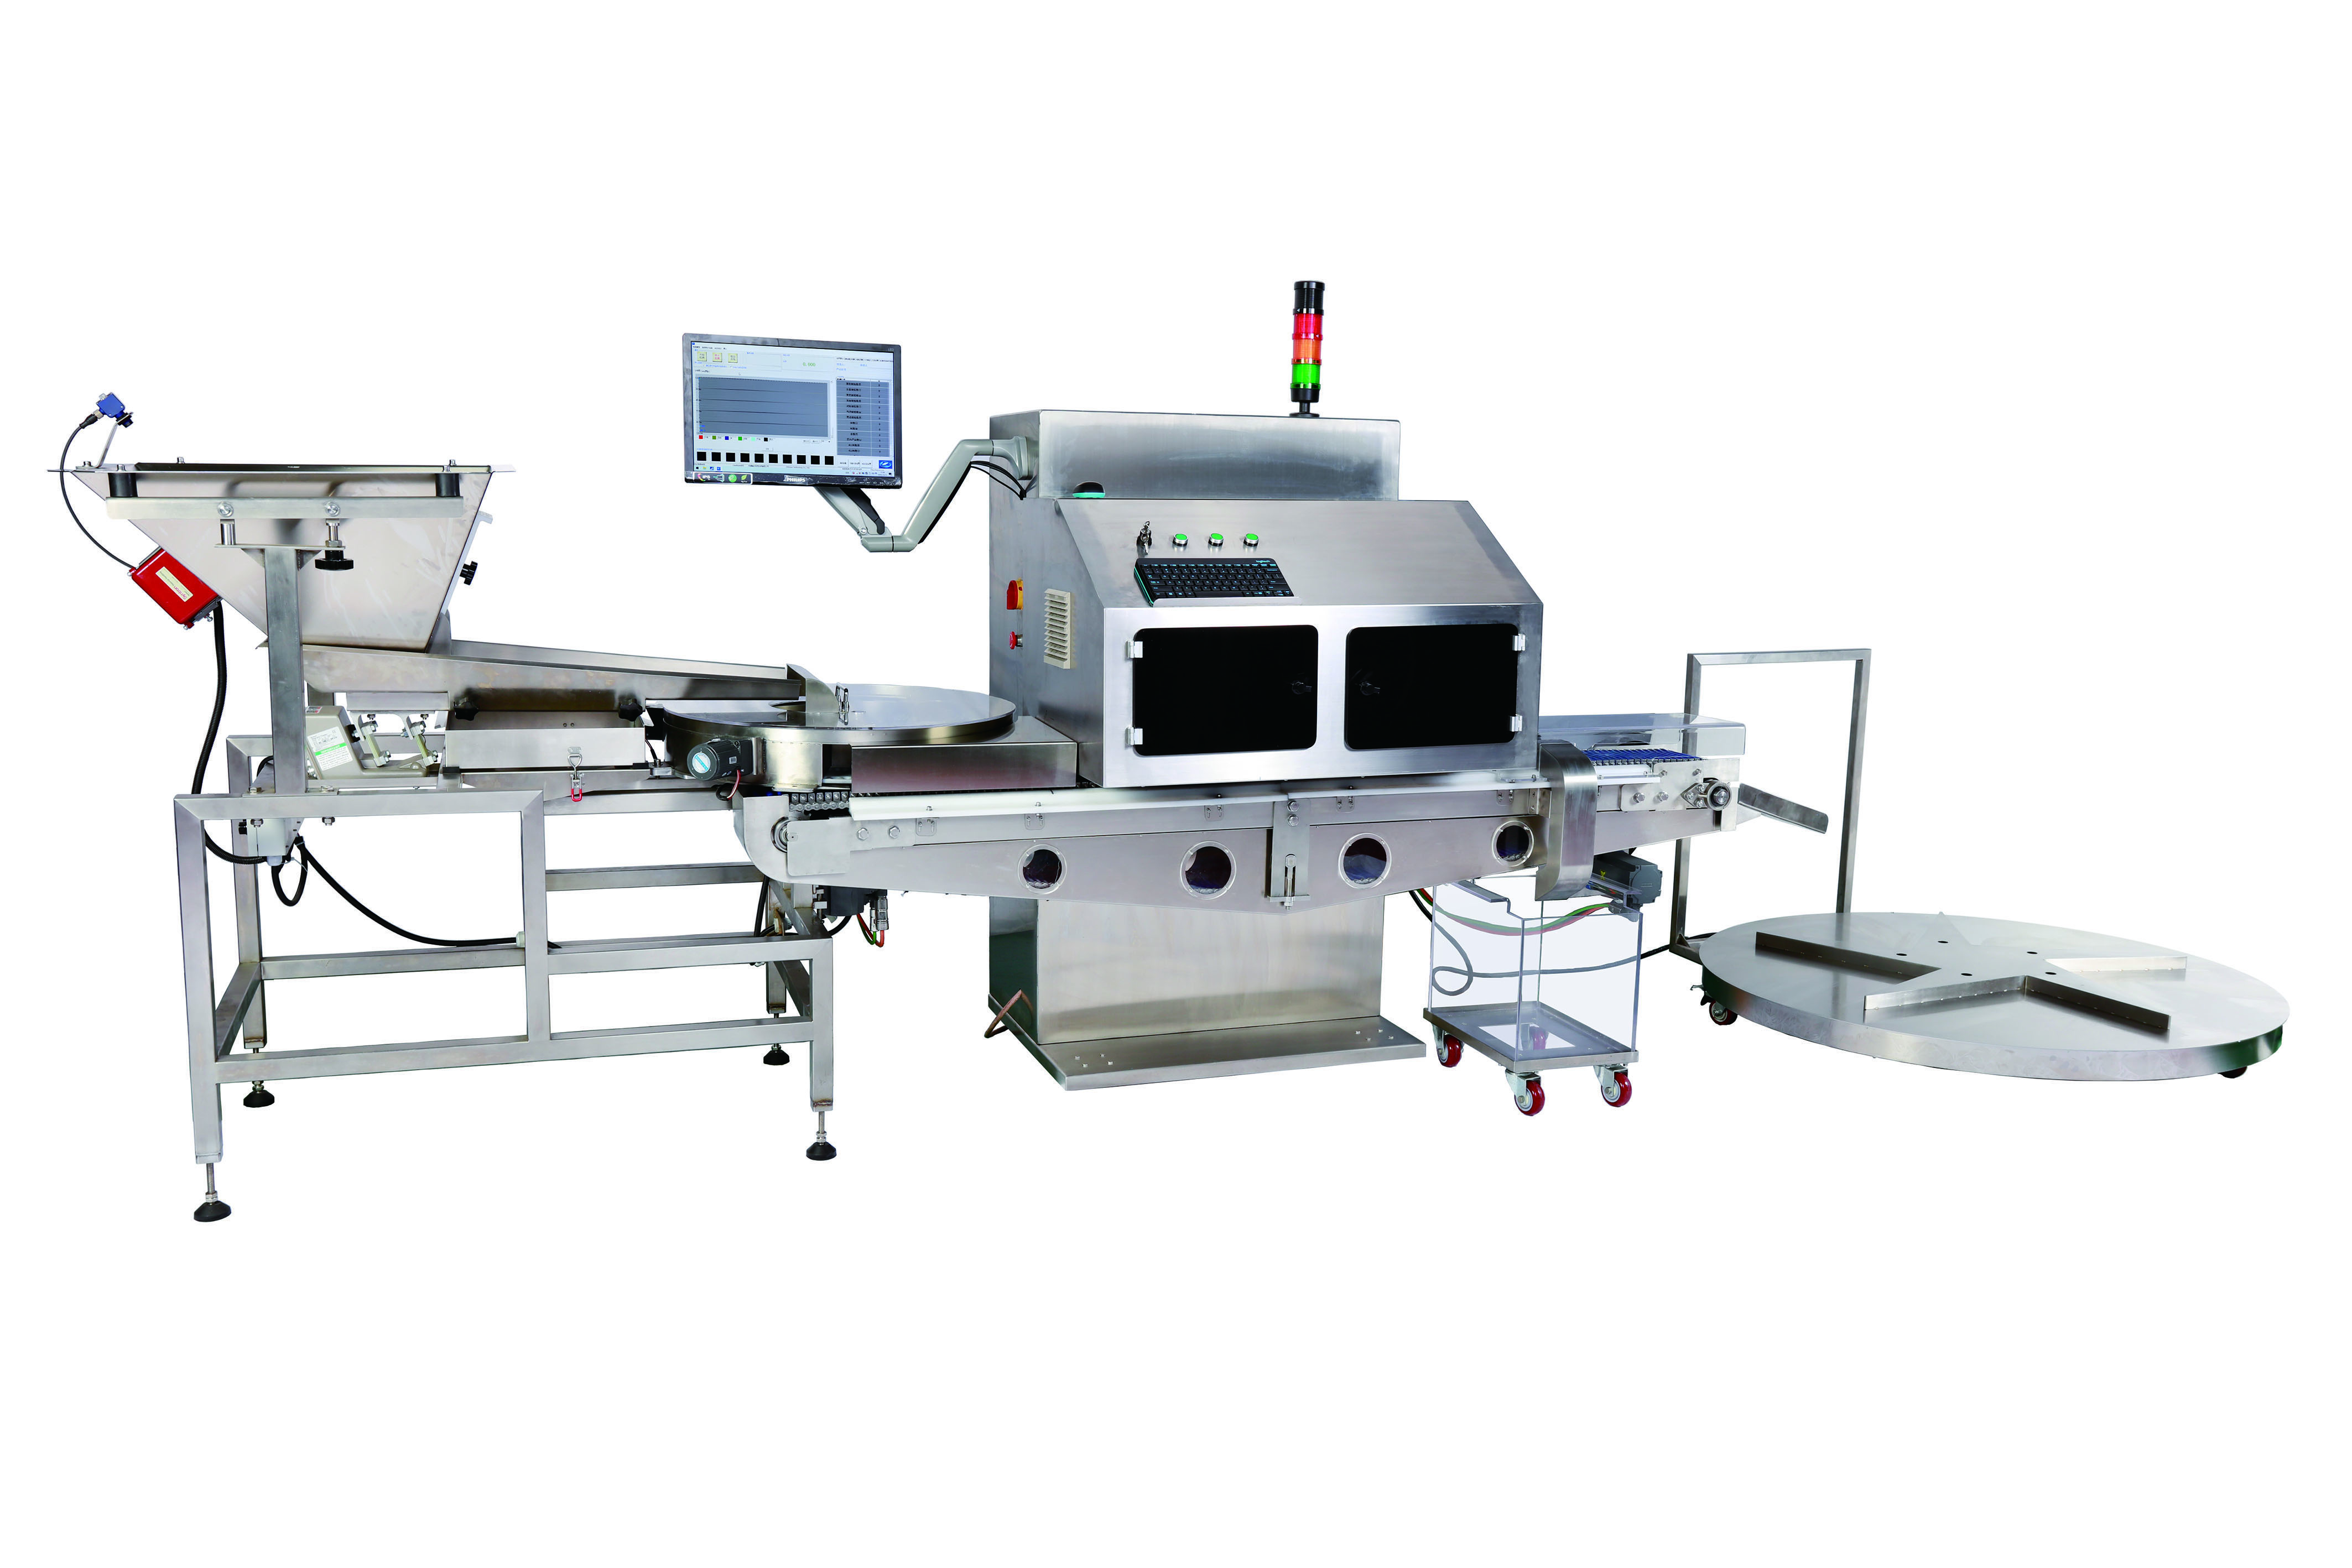
Nowoczesny sprzęt opiera się na sprytnej fizyce, aby usunąć zły produkt. Podstawowy mechanizm wykorzystuje ukierunkowaną separację przepływu powietrza. Ta metoda sortowania na podstawie masy wykorzystuje strumienie sprężonego powietrza do oceny każdej przechodzącej kapsuły. System oblicza opór aerodynamiczny i masę w milisekundach. Puste, niedostatecznie napełnione lub luźne wieczka kapsułek ważą znacznie mniej niż prawidłowo napełnione. Strumień powietrza z łatwością wdmuchuje te lekkie defekty do oddzielnego zsypu odrzutów. Całkowicie napełnione kapsułki opierają się prądowi powietrza i bezpiecznie wpadają do pojemnika odbiorczego. potrzebujesz niezawodnej Aby dokładnie przeprowadzić tę separację przy dużych prędkościach, maszyny do sortowania kapsułek .
Oprócz różnic w wadze kapsułki cierpią również na deformacje fizyczne. Sortowanie średnicowe i mechaniczne eliminuje te wady wymiarowe. Urządzenie wyposażone jest w specjalistyczne płytki kalibracyjne oraz mechanizmy obrotowe. Gdy kapsułki przemieszczają się przez skalibrowane płytki, system odfiltrowuje defekty strukturalne. Zatrzymuje mechanicznie zdeformowane, teleskopowe lub zbyt duże jednostki. Kapsułki teleskopowe powstają, gdy nasadka i korpus zgniatają się nieprawidłowo. Płytki kalibracyjne natychmiast wychwytują te szersze jednostki. Nie mogą przejść przez precyzyjnie obrobione otwory, co gwarantuje, że tylko idealnie ukształtowane kapsułki przedostaną się w dół rzeki.
Musimy jednak sceptycznie podejść do tej zautomatyzowanej mechaniki. Sortowanie według przepływu powietrza sprawdza się doskonale w przypadku rozbieżności w masie brutto. Jednak należy go dokładnie skalibrować. Jeśli operatorzy ustawią zbyt wysokie ciśnienie powietrza, tworzą nowy problem. Maszyna zacznie odrzucać akceptowalne kapsułki znajdujące się w dolnej części dozwolonej tolerancji wagowej. Ta zła kalibracja marnuje dobry produkt. Zespoły inżynierów muszą przeprowadzić dokładne testy, aby ustawić dokładne ciśnienie powietrza. Muszą zachować idealną równowagę pomiędzy wychwytywaniem wad a zachowaniem akceptowalnego plonu.
Technologia sortowania ma ogromny wpływ na podstawowe wskaźniki produkcji. Jednolitość dozowania jest najważniejszym wskaźnikiem dla każdego producenta. Właściwe sortowanie sprawia, że do konsumenta końcowego trafiają wyłącznie prawidłowo napełnione kapsułki. Usuwa puste lub w połowie napełnione jednostki przed pakowaniem. To ścisłe przestrzeganie gwarantuje skuteczność terapeutyczną leku. Pacjenci polegają na otrzymaniu dokładnie obiecanej dawki. Integrując ścisłą kontrolę jakości kapsułek , gwarantujesz spójność medyczną i chronisz zdrowie pacjenta.
Integralność estetyczna i fizyczna również decydują o zaufaniu konsumentów. Porysowane, wgniecione lub pomalowane proszkowo kapsułki wyglądają okropnie. Niszczą odbiór marki już po otwarciu butelki. Konsumenci często kojarzą słabą jakość obrazu z niebezpiecznymi lekami. Wysokiej klasy sprzęt do kontroli kapsułek aktywnie odfiltrowuje te brzydkie, uszkodzone jednostki. Łapie dziury, wgniecenia i duże ilości pyłu. Za każdym razem dostarczasz produkt doskonały wizualnie.
Ponadto nowoczesne systemy zapewniają niezbędną weryfikację danych. Starsze metody ręczne oferują zerowe dane, które można wykorzystać. Natomiast zautomatyzowane jednostki generują precyzyjną, wymierną liczbę odrzutów. Zespoły ds. kontroli jakości codziennie przeglądają te dane. Jeśli maszyna odrzuci wyjątkowo dużą liczbę pustych jednostek, kontrola jakości natychmiast wykryje trend. Następnie mogą prześledzić problem aż do konkretnej maszyny do napełniania kapsułek znajdującej się wcześniej. Ta pętla danych zapobiega długotrwałym błędom produkcyjnym.
Metryka jakości | Wpływ kontroli ręcznej | Wpływ automatycznego sortowania |
|---|---|---|
Wskaźnik wykrywania defektów | Bardzo zmienna; zmniejsza się wraz ze zmianą biegu z powodu zmęczenia. | Stała, wysoka dokładność; mechanicznie gwarantowane. |
Weryfikacja danych | Anegdotyczne lub słabo śledzone ręcznie. | Precyzyjne liczniki cyfrowe dla określonych typów defektów. |
Jednolitość dozowania | Skłonny do braku nieco niedostatecznie wypełnionych kapsułek. | Ścisła separacja aerodynamiczna zapewnia dokładność masy. |
Integralność estetyczna | Często brakuje mikrowgnieceń lub lekkiej powłoki proszkowej. | Fizyczne płytki kalibracyjne łatwo wychwytują deformacje strukturalne. |
Producenci farmaceutyków nieustannie poszukują sposobów na usprawnienie swojej działalności. Obecnie branża zdecydowanie preferuje skonsolidowane przepływy pracy. Można łatwo połączyć polerowanie i sortowanie w jeden ciągły proces. W tej konfiguracji kapsułki opuszczają wypełniacz i spadają bezpośrednio do polerki. Gdy polerka usunie pył zewnętrzny, kapsułki natychmiast przepływają do jednostki sortującej. Ta płynna integracja eliminuje potrzebę stosowania pośrednich pojemników do przechowywania. To drastycznie przyspiesza cały czas przetwarzania wsadowego.
Skonsolidowane przepływy pracy zapewniają również znaczne ograniczenie obsługi. Minimalizacja fizycznego transferu pomiędzy oddzielnymi maszynami pozostaje najwyższym priorytetem. Za każdym razem, gdy operatorzy zgarniają, wyrzucają lub transportują kapsułki, ryzykują ich uszkodzenie. Ręczne przenoszenie powoduje zarysowania, wgniecenia i gromadzenie się ładunków elektrostatycznych. Wykorzystując zintegrowany system, całkowicie eliminujesz obsługę człowieka. Kapsułki płynnie przechodzą z jednego zautomatyzowanego etapu do następnego. To delikatne obchodzenie się z produktem pozwala zachować integralność strukturalną Twojego cennego produktu.
Przestrzeń w pomieszczeniu czystym zawsze ma wyższą cenę. Optymalizacja powierzchni zapewnia ogromną przewagę operacyjną. Wykorzystanie zintegrowanych jednostek 2 w 1 pozwala zaoszczędzić cenną przestrzeń na podłodze. Zamiast mieścić dwie oddzielne, nieporęczne maszyny, instalujesz jeden usprawniony system. Ta kompaktowa konstrukcja zapewnia operatorowi więcej miejsca na bezpieczne poruszanie się. Upraszcza także mapowanie wentylacji pomieszczeń czystych. Modernizacja do połączonej jednostki ma głęboki sens logistyczny i finansowy w przypadku rozwijających się obiektów.
Wybór odpowiedniego sprzętu wymaga systematycznych ram oceny. Nie można po prostu kupić najtańszej dostępnej opcji. Zły dobór sprzętu prowadzi do poważnych wąskich gardeł operacyjnych. Podczas oceny każdej nowej zalecamy przestrzeganie ścisłej listy kryteriów automatycznej maszyny sortującej . Skoncentruj się na wydajności, elastyczności i zgodności z przepisami.
Wyrównanie przepustowości: Musisz wybrać maszynę, której pojemność bezpiecznie przekracza Twój wypełniacz. Spójrz na ocenę kapsułek na minutę (CPM). Jeśli Twój wypełniacz produkuje 100 000 CPM, Twój sorter musi obsłużyć co najmniej 120 000 CPM. Bufor ten zapobiega tworzeniu masowych kopii zapasowych. Zapewnia to, że dalszy proces nigdy nie zablokuje poprzedzającego wypełniacza.
Elastyczność zmian: Dokładnie oceń wymagania dotyczące narzędzi. Często będziesz zmieniać rozmiary kapsułek, np. od rozmiaru 00 do rozmiaru 4. Wymiana bez użycia narzędzi jest krytycznym kryterium sukcesu. Operatorzy powinni wymieniać płytki kalibracyjne, używając wyłącznie rąk. Jeśli potrzebne są klucze lub śrubokręty, zmiana trwa zbyt długo. Szybkie zmiany maksymalizują codzienny czas sprawności produkcji.
Zgodność i łatwość czyszczenia: Skieruj całą ocenę na ścisłą zgodność z GMP. Na wszystkie części kontaktowe należy zażądać stali nierdzewnej 316L. Sprawdź konstrukcję maszyny pod kątem ukrytych szczelin. Minimalne martwe punkty zapobiegają niebezpiecznemu gromadzeniu się proszku pomiędzy partiami. Na koniec oceń proces rozbiórki. Operatorzy muszą łatwo demontować urządzenie w celu codziennego mycia, bez skomplikowanych procedur.
Instalowanie nowego sprzętu zawsze powoduje tymczasowe tarcia eksploatacyjne. Wyzwania związane z kalibracją stanowią pierwszą poważną przeszkodę. Znalezienie odpowiedniego „najlepszego punktu” dla ciśnienia sprężonego powietrza wymaga cierpliwości. Podczas początkowej fazy konfiguracji należy zastosować metodę prób i błędów. Inżynierowie uruchamiają partie testowe zawierające znane defekty. Dostosowują przepływ powietrza, aż wyrzuci wszystkie defekty, nie tracąc dobrych kapsułek. Przed rozpoczęciem serii komercyjnych należy zaplanować odpowiednią ilość czasu na ten krytyczny proces kalibracji.
Przyjęcie operatora w dużym stopniu wpływa na sukces wdrożenia. Nowe maszyny odstraszają personel przyzwyczajony do starszych metod ręcznych. Musisz napisać i egzekwować rygorystyczne standardowe procedury operacyjne (SOP). Operatorzy potrzebują jasnych instrukcji dotyczących swoich codziennych zadań.
Codzienna kontrola kalibracji: Operatorzy muszą sprawdzić manometry powietrza przed rozpoczęciem jakiejkolwiek partii.
Protokoły usuwania zacięć: Personel musi wiedzieć, jak bezpiecznie usuwać blokady, nie uszkadzając płytek kalibracyjnych.
Czyszczenie na koniec zmiany: Zespoły muszą wykonać dokładne etapy demontażu, aby dokładnie umyć i wysuszyć wszystkie części kontaktowe.
Wreszcie, nie można ignorować rygorystycznych wymagań dotyczących walidacji. Organy regulacyjne wymagają dowodu, że Twoja maszyna działa zgodnie z przeznaczeniem. Najpierw należy wykonać rygorystyczne protokoły kwalifikacji instalacji (IQ). IQ udowadnia, że poprawnie zainstalowałeś urządzenie. Następnie Kwalifikacja Operacyjna (OQ) sprawdza, czy maszyna działa całkowicie pusta. Wreszcie, kwalifikacja wydajności (PQ) udowadnia, że dokładnie sortuje defekty przy pełnym obciążeniu produkcyjnym. Ukończenie tych etapów walidacji spełnia wymagania wymagających audytów regulacyjnych i zapewnia trwałą zgodność.
Udoskonalenie procesu inspekcji chroni Twoje zyski i pacjentów. Zautomatyzowany system sortowania to coś więcej niż zwykła bramka jakości. Służy jako potężny mnożnik OEE dla dalszych linii pakujących. Wcześnie wyłapując teleskopowe i puste kapsułki, zapobiegasz katastrofalnym zakleszczeniom linii pęcherzy. Eliminujesz także oszałamiające koszty marnowania surowców spowodowane błędami sortowania przez człowieka.
Rozpoczynając tworzenie krótkiej listy sprzętu, zastosuj ścisłą logikę zakupów. Doradź osobom podejmującym decyzje dotyczące zakupów, aby priorytetowo traktowały dostawców oferujących dostosowane do indywidualnych potrzeb testy akceptacji fabrycznej (FAT). Powinieneś zażądać od sprzedawcy przetestowania maszyny przy użyciu określonej receptury i rozmiaru kapsułek. Nie akceptuj ogólnych danych testowych. Beznarzędziowa wymiana i konstrukcja ze stali nierdzewnej 316L pozostają wymaganiami nie podlegającymi negocjacjom.
Podejmij natychmiastowe działania, aby ulepszyć swój obiekt. Najpierw przeprowadź audyt aktualnego współczynnika odrzuceń ręcznych, aby poznać podstawowe straty. Następnie skonsultuj się z wewnętrznymi inżynierami ds. sprzętu. Zaplanuj zasięg pomieszczenia czystego, aby zobaczyć, gdzie najlepiej sprawdzi się zintegrowana jednostka do polerowania i sortowania. Inwestycja w automatyczne sortowanie zabezpiecza jakość produktów i bezpieczne skalowanie produkcji.
Odp.: Tak, ale kalibrację należy dokładnie dostosować. Ustawienia eliminacji statycznej i ciśnienia powietrza wymagają precyzyjnego dostrojenia. Kapsułki HPMC często mają inną masę i właściwości statyczne w porównaniu ze standardową żelatyną. Operatorzy muszą ponownie skalibrować przepływ powietrza podczas zmiany materiałów powłoki, aby zachować dokładne sortowanie defektów.
Odp.: Sortowniki mechaniczne wykorzystują powietrzne i fizyczne płyty kalibracyjne do szybkiego oddzielania defektów na podstawie masy i wymiarów. Kontrola wizualna wykorzystuje kamery i sztuczną inteligencję do wykrywania mikrodefektów, takich jak różnice kolorystyczne lub błędy w druku. Systemy wizualne są droższe i wymagają bardzo skomplikowanych procedur walidacji.
Odp.: W przypadku nowoczesnego sprzętu zgodnego z GMP, charakteryzującego się konstrukcją niewymagającą użycia narzędzi, operatorzy bardzo szybko dokonują zmiany rozmiaru. Dobrze wyszkolony zespół może wymienić płyty i przeprowadzić podstawowe czyszczenie w ciągu 15 do 30 minut. Prędkość ta minimalizuje przestoje i utrzymuje harmonogramy produkcji zgodnie z planem.
Odp.: Prawidłowo skalibrowany nie powoduje żadnych uszkodzeń. Sortowniki wykorzystują kontrolowany przepływ powietrza i gładkie ścieżki obrotowe. Jednakże mocno zużyte części stykowe lub zbyt wysokie ustawienia prędkości mogą powodować zarysowania zewnętrzne. Podkreśla to absolutną konieczność ścisłej konserwacji zapobiegawczej i codziennych przeglądów maszyn.


