
- Wszystko
- Nazwa produktu
- Słowa kluczowe
- Model produktu
- Podsumowanie produktu
- Opis produktu
- Wyszukiwanie pełnotekstowe
 Polski

Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-10-09 Źródło:Ta strona


Skalowanie produkcji kapsułek żelowych wymaga zrównoważenia początkowych wydatków kapitałowych z długoterminową wydajnością operacyjną. Przejście z procesów ręcznych na systemy zautomatyzowane pozostaje krytycznym wąskim gardłem dla rozwijających się producentów nutraceutyków. Menedżerowie obiektów często mają trudności z uzasadnieniem dużych zakupów sprzętu. zapewniamy ostateczne Aby rozwiązać ten problem, porównanie sprzętu kapsułkowego .
Ten przewodnik całkowicie eliminuje twierdzenia marketingowe. Obiektywnie oceniamy wydajność, precyzję i zgodność. Nasz cel jest prosty. Wyposażamy zespoły zakupowe w jasne ramy na etapie decyzyjnym. Określisz dokładnie, kiedy przejście operacyjne na automatyczną maszynę do softgelu stanie się matematycznie i praktycznie uzasadnione.
Wydajność a elastyczność: Maszyny ręczne wyróżniają się w środowiskach badawczo-rozwojowych charakteryzujących się dużą różnorodnością i niewielkim nakładem pracy; automatyczne maszyny są budowane z myślą o ciągłych, wysokowydajnych seriach komercyjnych.
Ekonomika pracy: Automatyczna hermetyzacja przenosi koszty pracy z ciągłej obsługi ręcznej na okresowe monitorowanie i konserwację zapobiegawczą.
Spójność partii: Automatyzacja drastycznie zmniejsza liczbę błędów ludzkich, zapewniając węższe tolerancje masy wypełnienia i ściśle powtarzalne dane w celu zapewnienia zgodności z przepisami.
Punkt krytyczny TCO: Prawdziwa różnica w kosztach nie leży w początkowej cenie zakupu, ale w długoterminowej redukcji odpadów, oszczędnościach pracy i wydajności produkcji.
Operatorzy ręcznie zarządzają jednostkami ręcznymi. Ręcznie sterują podawaniem taśmy żelowej. Wyrównują matryce obrotowe za pomocą kontroli wzrokowej. Kontrolują temperaturę klina grzejnego całkowicie poprzez wyczucie. Klin zwykle działa w temperaturze około 37 do 42 stopni Celsjusza. Polegasz całkowicie na ludzkiej konsekwencji. Operator musi stale monitorować gęstość żelatyny. Regulują napięcie ręcznie. To podejście działa w przypadku prostych partii. Jednak nie spełnia wymagań komercyjnych. Nie można skalować ludzkiej precyzji w nieskończoność. Błędy zdarzają się, gdy ręce się męczą.
Prędkość wyjściowa jest bezpośrednio powiązana z umiejętnościami operatora. Jakość uszczelnień nieuchronnie spada wraz ze zmęczeniem pracownika. Pod koniec długiej zmiany widać więcej nieszczelnych kapsułek. Występują większe różnice w grubości skorupy.
I odwrotnie, konfiguracja automatyczna wykorzystuje technologię ciągłej matrycy obrotowej. Systemy automatycznie synchronizują odlewanie wstęgi żelatynowej. Czujniki laserowe monitorują grubość taśmy z dokładnością do milimetra. Serwonapędy pompują płynny lek precyzyjnie do otoczki żelatynowej. Chłodzenie i uszczelnianie zachodzą w sposób ciągły i bez interwencji człowieka. System automatycznie smaruje taśmę żelatynową. Wykorzystuje precyzyjne ilości oleju mineralnego. Nigdy nie musisz się martwić, że nadmiar oleju zniszczy uszczelki.
Przed rozpoczęciem potrzebujesz dokładnej kalibracji wstępnej. Maszyna wymaga również ściśle kontrolowanego środowiska otoczenia. Twoje pomieszczenie czyste musi utrzymywać określony poziom wilgotności. Po zainicjowaniu partii, będzie ona działać w dużej mierze niezależnie. Technicy po prostu monitorują odczyty cyfrowe. Sprawdzają ekran Programowalnego sterownika logicznego. Interweniują tylko wtedy, gdy system uruchomi alert.
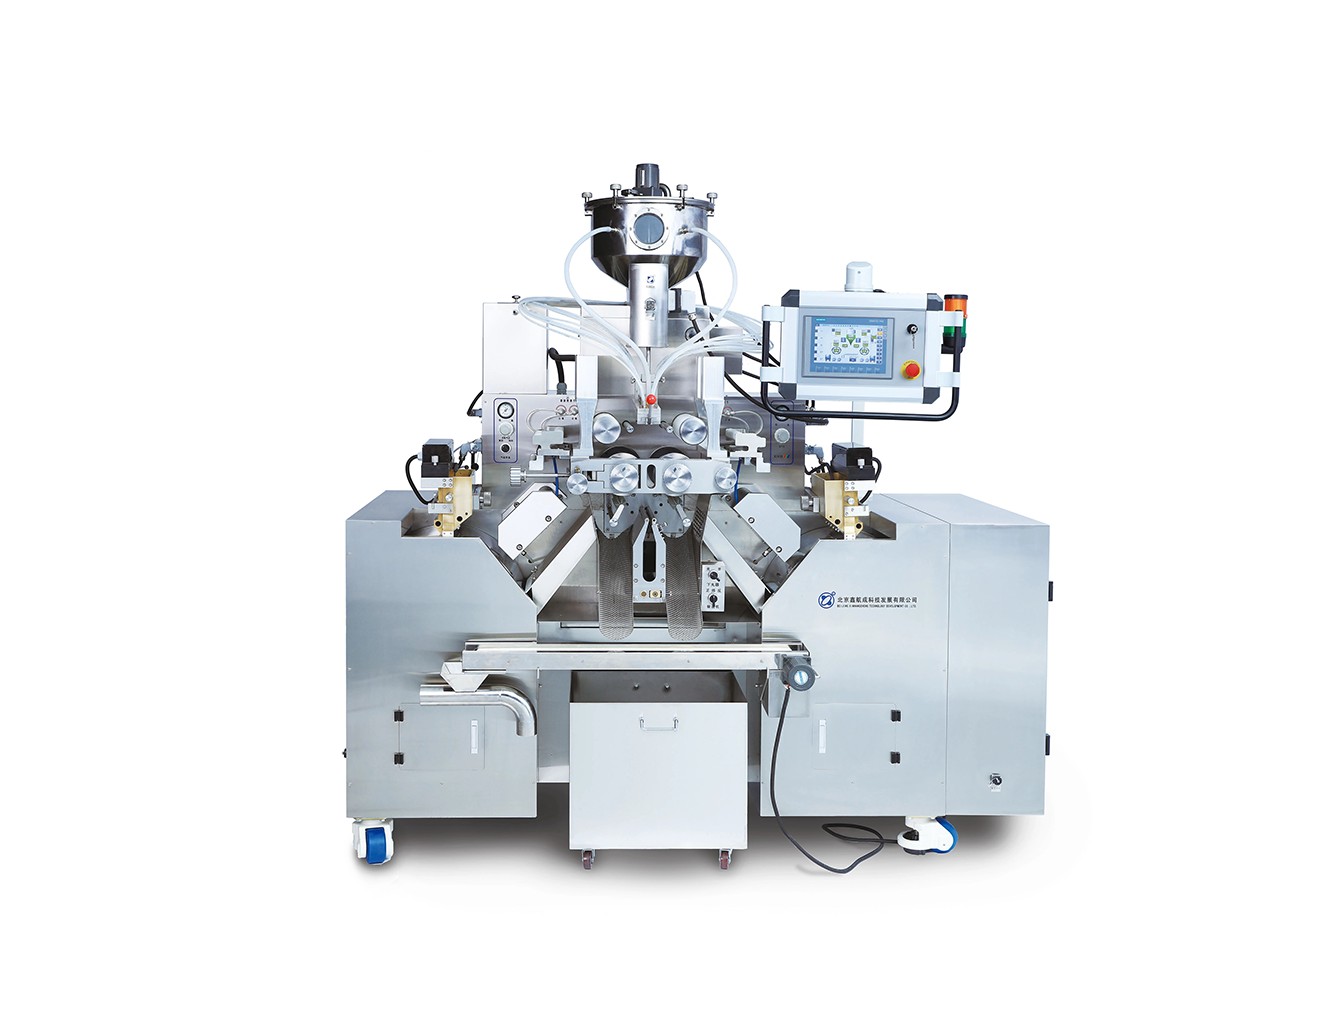
Dokładnie oceniamy limity produkcji. Ręczna konfiguracja ogranicza Cię ściśle. Produkują niskie tysiące na godzinę. Operatorzy potrzebują przerw. Zmiany biegów zakłócają Twój przepływ pracy. Przy każdym przekazaniu tracisz godzinę produkcji. Wydajność zmienia się w zależności od pory dnia. Nie można wiarygodnie przewidzieć dokładnych plonów. Ta nieprzewidywalność szkodzi planowaniu łańcucha dostaw.
Jednostki automatyczne skalują się masowo. Jednostki średniej klasy osiągają dziesiątki tysięcy na godzinę. Jednostki przemysłowe osiągały setki tysięcy na godzinę. Pracują nieprzerwanie na wiele zmian. Osiągasz prawdziwe możliwości produkcyjne 24 godziny na dobę, 7 dni w tygodniu. Wydajność produkcji gwałtownie rośnie, gdy maszyny pracują bez nadzoru. Z łatwością realizujesz ogromne zamówienia. Nigdy nie przegapisz terminów dostaw z powodu zmęczenia.
Pompy ręczne opierają się na fizycznym taktowaniu. Operatorzy uruchamiają mechanizm napełniania. Stwarza to większe ryzyko odchyleń wolumenowych. Widzisz zwiększone straty żelatyny. Niespójne wypełnienia oznaczają, że oddajesz drogi produkt. Niektóre kapsułki otrzymują za dużo składnika aktywnego. Inni dostają za mało. Nie możesz sobie na to pozwolić w rygorystycznych warunkach regulacyjnych. Marnowanie drogiego API, takiego jak olej CBD, głęboko szkodzi marżom.
Pompy wtryskowe napędzane serwo rozwiązują ten problem całkowicie. Zapewniają dokładną precyzję mikrodozowania. Ta automatyzacja maksymalizuje wydajność API. Minimalizuje straty taśmy żelatynowej. Oszczędzasz pieniądze na surowcach. Maszyna za każdym razem wstrzykuje dokładnie taką ilość preparatu. Nowoczesne systemy osiągają tolerancje w granicach jednego procenta. Eliminujesz domysły związane z dawkowaniem.
Szybko rozbierasz jednostkę ręczną. Operatorzy szybko czyszczą komponenty. Mniej ruchomych części ułatwia higienę. Idealnie pasują do obiektów, jeśli codziennie stosujesz wiele różnych preparatów. Przed lunchem możesz przejść z oleju rybnego na witaminę E. Jednostki ręczne obsługują to elastyczne planowanie. Myjesz leje samowyładowcze ręcznie. Części składasz ponownie w ciągu godziny.
Systemy automatyczne przedstawiają inną rzeczywistość. Czasy przezbrojeń trwają znacznie dłużej. Wymagają zorganizowanych systemów czyszczenia na miejscu. Nazywamy to CIP. Alternatywnie operatorzy muszą rygorystycznie rozebrać jednostkę. Skomplikowane rolki matrycowe wymagają ostrożnej obsługi. Płyty dystrybucyjne wymagają dokładnej higieny. Spędzasz więcej czasu na sprzątaniu. Jednak spędzasz mniej czasu na uruchamianiu partii. Ten kompromis idealnie pasuje do długich serii produkcyjnych.
Operacje ręczne wymagają dużej intensywności pracy fizycznej. Jeden operator obsługuje jedną maszynę. Pozostają stale zaangażowani. Nie mogą opuścić swojej stacji. Płacisz za ciągły wysiłek fizyczny. Znalezienie wiarygodnych operatorów staje się trudne. Wysokie wskaźniki rotacji są plagą ręcznych zakładów produkcyjnych.
Automatyzacja przesuwa pracę fizyczną w stronę nadzoru technicznego. Jeden przeszkolony technik monitoruje jednocześnie wiele maszyn. Chodzą po podłodze, sprawdzając odczyty cyfrowe. Wykonują konserwację zapobiegawczą. Podnosisz poziom swojej siły roboczej. Zatrudniasz osoby myślące analitycznie, a nie pracowników fizycznych. Zmniejsza to ogólną liczbę pracowników. Zwiększa stabilność operacyjną.
Metryka operacyjna | Konfiguracja ręczna | Konfiguracja automatyczna |
|---|---|---|
Średnia przepustowość | 1000 - 3000 na godzinę | 50 000 - 500 000 na godzinę |
Tolerancja ciężaru wypełnienia | ± 3% do 5% | ± 1% |
Szybkość zmiany | Szybko (poniżej 2 godzin) | Umiarkowany (4 - 6 godzin) |
Gęstość pracy | 1 operator na maszynę | 1 technik na 3-4 maszyny |
Systemy automatyczne eliminują zmęczenie operatora. Chroni to proces uszczelniania i zaklejania. Błąd ludzki jest przyczyną większości niepowodzeń wsadowych. Operator może mrugnąć. Mogą spowolnić prędkość ręki. Uszczelka pęka. Kapsuła przecieka. Automatyka usuwa tę zmienną fizyczną. Maszyna utrzymuje stałe ciśnienie. W sposób ciągły dostarcza dokładne ciepło. Za każdym razem otrzymujesz idealnie zamknięte kapsułki.
Zamknięte systemy podawania materiału ograniczają narażenie środowiska. W procesach ręcznych z otwartym zbiornikiem materiały mają kontakt z powietrzem. Zanieczyszczenia w powietrzu zagrażają czystości produktu. Wilgoć wpływa na integralność otoczki żelatynowej. Zautomatyzowane systemy wykorzystują zamknięte linie przesyłowe. Lek pompuje się bezpośrednio z zamkniętych zbiorników. Znacząco zmniejszasz ryzyko zanieczyszczenia krzyżowego. Chroni to reputację Twojej marki.
Nowoczesne maszyny integrują systemy PLC i HMI. Automatycznie rejestrują istotne parametry wsadu. System stale rejestruje temperaturę, prędkość i ciśnienie. To doskonale wspiera wytyczne GMP. Zapewnia również zgodność z częścią 11 FDA. Audytorzy uwielbiają dokumentację elektroniczną. Chcą zobaczyć możliwe do sprawdzenia ślady danych. Niezalogowane ręczne uruchomienia nie mogą zapewnić tej krytycznej korzyści. Należy polegać na papierowych zapisach partii. Operatorzy mogą zapomnieć o zarejestrowaniu znacznika czasu. Systemy cyfrowe nigdy nie zapominają. Zabezpieczasz swój obiekt przed nieprawidłowościami w zakresie zgodności.
Zadanie konserwacji | Wymaganie ręczne | Wymaganie automatyczne |
|---|---|---|
Wyrównanie rolek matrycy | Ciągła kontrola wizualna | Raz podczas konfiguracji wsadowej |
Regulacja smarowania | Doładowanie ręczne | Zautomatyzowany ciągły przepływ |
Kontrola temperatury klina | Co 30 minut | Ciągły monitoring cyfrowy |
Porównujemy nakłady inwestycyjne z kosztami operacyjnymi. Wysokie początkowe inwestycje w sprzęt przerażają wielu kupujących. Musisz patrzeć poza cenę naklejki. Porównaj to z długoterminowymi oszczędnościami płacowymi. Zatrudniasz mniej operatorów. Znacząco zmniejszasz ilość odpadów materiałowych. Maszyna zużywa mniej żelatyny na kapsułkę. Marnuje mniej składnika aktywnego. Te codzienne oszczędności szybko się kumulują w ciągu roku.
Dokładnie oblicz ukryte koszty. Ręczne odchylenie powoduje odrzucenie partii. Te odrzucone partie szkodzą Twoim marżom zysku. Niedostatecznie napełnione kapsułki powodują drogie wycofanie produktu. Nieudane audyty jakości spowodowały zamknięcie linii produkcyjnych. Podczas tych przestojów tracisz przychody. Automatyzacja zapobiega tym kosztownym scenariuszom. Spójność chroni Twoje zyski. Zapewnia przewidywalne marże zysku.
Modernizacja wymaga równoczesnych inwestycji w obiekt. Nie można po prostu kupić enkapsulatora. Należy zainstalować agregaty chłodnicze przemysłowe. Potrzebujesz automatycznych suszarek bębnowych. Rygorystyczne kontrole HVAC stają się obowiązkowe. Żelatyna Softgel wymaga dokładnej wilgotności otoczenia. Potrzebujesz ścisłej regulacji temperatury w pomieszczeniu. Kupujący muszą uwzględnić je w całkowitym budżecie na modernizację. Widzimy, że wiele firm nie przekracza budżetu na modernizację obiektów. Kupują jednostkę główną, ale nie modernizują systemu HVAC. Maszyna ma trudności z wyprodukowaniem wysokiej jakości kapsułek przy wysokiej wilgotności. Przejrzystość ma tutaj znaczenie. Zaplanuj jednocześnie pełną modernizację infrastruktury.
Ocena bieżącego etapu produkcji gwarantuje zakup odpowiedniego sprzętu. Musisz dopasować swój sprzęt do codziennej rzeczywistości.
Kiedy trzymać się trybu ręcznego (lub półautomatycznego):
Laboratoria badawczo-rozwojowe testujące receptury na wczesnym etapie.
Uniwersyteckie środowiska testowe badające nowe aplikacje.
Operacje wymagające trzech lub więcej zmian receptur na zmianę.
Obiekty borykające się z ograniczoną powierzchnią.
Budynki wyposażone w starsze, niezmodernizowane systemy HVAC.
Kiedy przejść na tryb w pełni automatyczny:
Dedykowana komercyjna produkcja standardowych jednostek SKU, takich jak oleje Omega-3 lub CBD.
Kiedy koszty pracy w celu skalowania produkcji ręcznej przekraczają miesięczne finansowanie zautomatyzowanego sprzętu.
Gdy rygorystyczne rynki regulacyjne wymagają kontrolowanej, powtarzalnej spójności partii.
Wybór pomiędzy ręczną maszyną do kapsułkowania a systemem automatycznym dyktuje model operacyjny. Określa strukturę Twojej pracy. Ustawia pułap skali. To nie jest tylko wybór sprzętu. Kształtujesz przyszłe możliwości całej swojej hali produkcyjnej. Elastyczność ręczna dobrze służy wzrostowi na wczesnym etapie. Jednak zautomatyzowana precyzja wygrywa kontrakty na skalę komercyjną.
Decydentom doradzamy przeprowadzenie dokładnego audytu przepustowości. Poproś o spersonalizowaną kalkulację ROI. Oprzyj to na konkretnej lepkości żelatyny i materiału wypełniającego. Zrób to przed zakupem sprzętu. Bezpiecznie i zyskownie zabezpieczysz swoją przyszłość produkcyjną.
O: Tak. Półautomatyczne opcje hybrydowe łączą w sobie automatyczne napełnianie i ręczne przenoszenie. Służą jako etap przejściowy. Operacje na średnią skalę czerpią korzyści z tego kompromisu. Zmniejsza zmęczenie operatora, jednocześnie kontrolując początkowe koszty modernizacji. Zyskujesz precyzję bez konieczności zakupu w pełni zautomatyzowanej linii.
Odp.: Proces uczenia się wymaga cierpliwości. Przejście personelu z pracy mechanicznej na obsługę cyfrowego sterownika PLC. Dostawcy zazwyczaj zapewniają od jednego do dwóch tygodni intensywnego szkolenia. Technicy muszą nauczyć się precyzyjnej kalibracji, synchronizacji czasu i podstawowych metod rozwiązywania problemów. Zapewnia to płynne i ciągłe przebiegi produkcyjne.
O: Absolutnie. Systemy automatyczne wykorzystują zaawansowane podgrzewane zbiorniki zasypowe. Posiadają ciśnieniowe układy wtryskowe. Komponenty te konsekwentnie radzą sobie z ciężkimi zawieszeniami. Ręczne konfiguracje zasilane grawitacyjnie mają trudności z dokładnym przepychaniem gęstych cieczy. Prowadzą do większej zmienności napełnienia i potencjalnych zatorów.


